

Informazioni di base

Origine: Jiangsu Cina
|
Velocità |
|
|
Velocità di marcatura(1) |
1000mm/s |
|
Velocità di posizionamento(1) |
1000mm/s |
|
Velocità di scrittura(2) |
125 cps |
|
Tempo di risposta al gradino (1% del fondo scala) |
940us |
|
Tempo di risposta al gradino (10% del fondo scala) |
1500us |
|
Tempo di errore di tracciamento |
Inferiore o uguale a 440us |
|
Precisione ed errore |
|
|
Linearità |
99.9% |
|
Ripetibilità (RMS) |
<8μRad |
|
Guadagno Errore |
<5mrad |
|
Scostamento zero |
<5mrad |
|
Deriva a lungo-termine superiore a 8 ore |
<0,5 mrad |
|
Deriva della scala |
<40PPM/grado |
|
Deriva zero |
<15μRad/grado |
|
Soglia danno specchio |
|
|
Specchio K9 |
9,1J/cm^2 |
|
Specchio in silicone |
10J/cm^2 |
|
Lunghezza d'onda(3) |
10600 nm/1064 nm/355 nm |
|
Potenza e segnale |
|
|
Tensione in ingresso |
±15 VCC |
|
Corrente efficace |
2A |
|
Segnale di interfaccia |
XY2-100 |
|
Analogico |
±5V |
|
Corrente di picco |
8A |
|
Resistenza di ingresso del segnale di posizione |
10KΩ±1% |
|
Angolo di scansione dei macchinari(4) |
±12,5 gradi |
|
Corrente di lavoro, temperatura, dimensione |
|
|
Temperatura di lavoro |
0 gradi -45 gradi |
|
Temperatura di conservazione |
-10 gradi -60 gradi |
|
Apertura |
30 mm |
|
Dimensioni dello scanner del galvanometro (LxWxH) |
215x158x183mm |
|
Peso dello scanner del galvanometro |
≈7,65Kg |
Nota: i dati sopra riportati vengono testati dopo 30 minuti di riscaldamento-
(1) Con obiettivo F-theta, F=160mm, che contrassegna un singolo carattere di altezza 2 mm
(2) Con obiettivo F-theta, F=160mm, che segna un singolo carattere al secondo di 1 mm di altezza
(3) La pellicola di rivestimento speciale a lunghezza d'onda può essere personalizzata
(4) Se qualunque requisito speciale, la personalizzazione è disponibile.
Descrizione del prodotto
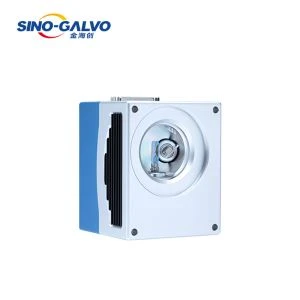
Lo scanner galvo modello SG8220 ha una buona stabilità di funzionamento, un'elevata precisione di posizionamento, un'elevata velocità di marcatura, una forte capacità anti-interferenza, le prestazioni complessive di SG8220 hanno raggiunto il livello leader internazionale in questo campo. Può essere applicato in aree di saldatura ad alta velocità -, saldatura continua e saldatura di tenuta di prodotti relativi, tra cui protezioni per telefoni cellulari, custodie metalliche per telefoni cellulari, batterie per cellulari, gusci di telefoni, gusci di MP3, MP4, micromotore, gioielli, circuiti, sensori, orologi, macchinari di precisione, comunicazione, artigianato, armadietti di fascia alta -, accessori per ascensori, mobili di fascia alta, brocche in acciaio e così via, è di alta velocità e precisione.

Il sistema laser a scansione è adatto per la saldatura di titanio, nichel, stagno, zinco, rame, alluminio, cromo, niobio, oro, argento e loro leghe. Inoltre è adatto per saldare gli stessi materiali come acciaio, lega kovar e materiali diversi come rame - nichel, nichel - titanio, ottone - rame, acciaio a basso tenore di carbonio - rame.
Il vantaggio della saldatura laser
1. Differenze nei metodi di contatto
La saldatura del saldatore utilizza generalmente la saldatura a contatto, che potrebbe causare graffi sulla superficie del prodotto. Durante la saldatura, la punta del saldatore esercita una certa pressione sul pezzo di saldatura, provocando l'affilamento del giunto di saldatura e sussiste il rischio di trasmissione. Al contrario, la saldatura laser utilizzando la saldatura senza-contatto può evitare meglio questi rischi. Non causerà danni meccanici al prodotto e non causerà pressione sui componenti di saldatura.

2. Differenze di adattabilità
Quando si saldano alcuni pezzi con superfici più complicate, la punta del saldatore e il dispositivo di alimentazione del filo occupano uno spazio ampio e i componenti sulla superficie del pezzo possono facilmente interferire. Il dispositivo di alimentazione del filo di saldatura laser occupa uno spazio ridotto e non è soggetto a interferenze. Inoltre, la dimensione del punto dell'apparecchiatura di saldatura laser può essere regolata automaticamente per adattarsi a vari tipi di giunti di saldatura, in grado di soddisfare le esigenze di sostituzione di più prodotti, mentre la saldatrice tradizionale deve sostituire o riprogettare la punta del saldatore. Pertanto, l'adattabilità della saldatura laser è più forte.
3. Differenze nell'impatto sui componenti di saldatura
La saldatura del saldatore generalmente utilizza l'intera scheda per riscaldarsi, il che avrà senza dubbio un effetto negativo su alcuni dei componenti termici esistenti. Durante il processo di saldatura laser, il laser riscalda solo la parte irradiata dal punto luminoso e la temperatura locale aumenta più rapidamente e può ridurre efficacemente l'impatto sui dispositivi attorno ai giunti di saldatura.
4. Differenze nei materiali di consumo
Dall'aspetto del risparmio di materiale: le punte del saldatore vengono utilizzate principalmente per fornire l'energia richiesta nel processo di saldatura del saldatore, ma con l'invecchiamento e l'usura della punta del saldatore, la temperatura non può soddisfare i requisiti di saldatura e l'usura della punta del saldatore causata dalla saldatura a contatto. Seriamente, la punta del saldatore deve essere pulita e sostituita frequentemente, il che aumenta i costi di saldatura. Nella saldatura laser, il laser viene utilizzato come fonte di calore per fondere il materiale di stagno nell'interstizio della saldatura per collegarlo e non sono presenti attrezzature e materiali di consumo per ridurre i costi di produzione.
Dal punto di vista del risparmio energetico: poiché il metodo di riscaldamento del processo di saldatura tradizionale è il riscaldamento dell'intera piastra, ciò causerà una perdita di calore più insignificante e aumenterà la perdita di energia elettrica; mentre il riscaldamento locale della saldatura laser produce meno calore e ottiene un migliore effetto di risparmio energetico.

5. Maggiore precisione di lavorazione
A causa delle limitazioni del tradizionale processo di saldatura con saldatore e del metodo di controllo, l'alimentazione del filo e la precisione della saldatura sono limitate; mentre la tecnologia di saldatura laser ha caratteristiche di riscaldamento e raffreddamento rapido, che possono rendere il composto metallico prodotto durante la saldatura più uniforme e fine, e la meccanica del giunto di saldatura ha prestazioni migliori. Il riscaldamento locale è più favorevole alla saldatura di componenti riscaldati e componenti sensibili al calore-su un circuito stampato con componenti densi e giunti di saldatura e può ridurre i ponti tra i giunti di saldatura dopo la saldatura.
6. Migliori prestazioni di sicurezza
Il metodo di saldatura laser senza-contatto riduce l'uso di colofonia e di residui di agenti di supporto della combustione-e riduce la generazione di fumi, scorie e rifiuti nocivi. L'apparecchiatura di saldatura laser è stata in grado di controllare accuratamente la temperatura dei giunti di saldatura in tempo reale e prevenire bruciature e può ridurre notevolmente. La difficoltà di debug del processo di saldatura riduce i danni all'operatore.
Infine, il sistema galvo scanner è la parte fondamentale del sistema di saldatura laser.Sino-Galvo Tech. è il principale produttore di scanner per galvanometri. La saldatrice laser dotata del nostro sistema scanner può raggiungere il massimo livello di precisione. Non esitare a contattarci per ulteriori informazioni.
Etichetta sexy: sistema di scansione per saldatura laser testa galvo, Cina, fornitori, produttori, personalizzato, prezzo basso, applicazione di